


想了解我们的不锈钢复合管护栏防撞立柱多种规格库存充足产品吗?我们为您准备了细致入微的视频介绍,让您在短时间内了解产品的精髓。
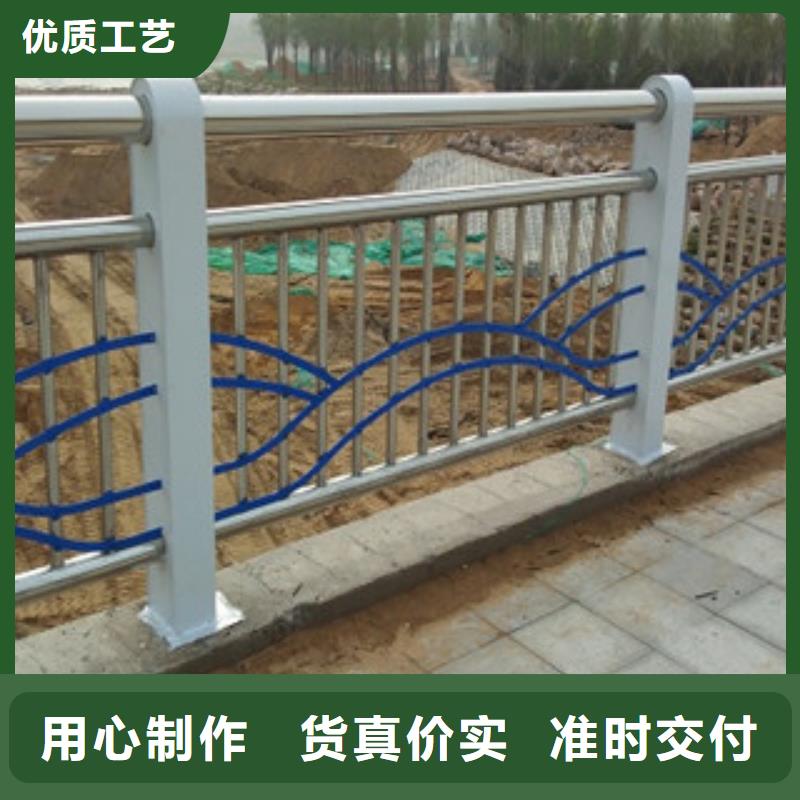
以下是:山西朔州不锈钢复合管护栏防撞立柱多种规格库存充足的图文介绍

聊城市俊邦金属材料有限公司工业实力强大。公司是一家集科工贸于一体,以生产不锈钢/碳钢复合管,精密碳钢冷拔管等为主导产品的中型民营企业。年产规模万吨以上,依托强大的科研实力,全系列产品各项技术指标均达到或超过 标准,拥有完全自主知识产权的产业核心技术。以“俊邦管业,铁的质量”为宗旨,生产的产品广泛应用于高铁站护栏,大型桥梁护栏,车船防护构件,纺织机械托辊,工业中央空调换热管、气动元件等领域。
公司专业从事不锈钢复合管,精密碳钢冷拔管的制作及其工程的设计、生产、销售与安装,并具有一整套完善的运营模式。公司拥有完整的不锈钢及不锈钢复合管生产线十六条,精密碳钢冷拔生产线10条。除此之外还配备先进的数控激光切割机,公司拥有独立的喷涂车间,拥有钢板抛丸机、电镀锌池、全自动静电喷涂生产线,能对钢板表面进行高质量的防腐处理。致力于给客户提供高质量的产品及工程解决方案。
公司专业从事不锈钢复合管,精密碳钢冷拔管的制作及其工程的设计、生产、销售与安装,并具有一整套完善的运营模式。公司拥有完整的不锈钢及不锈钢复合管生产线十六条,精密碳钢冷拔生产线10条。除此之外还配备先进的数控激光切割机,公司拥有独立的喷涂车间,拥有钢板抛丸机、电镀锌池、全自动静电喷涂生产线,能对钢板表面进行高质量的防腐处理。致力于给客户提供高质量的产品及工程解决方案。

内衬不锈钢复合钢管的焊接顺序为先焊复合层, 后焊基层, 即封焊层→打底焊层→过渡层→填充层→盖面层。 其中的技术措施主要包括以下几点: (1) 管子对焊组对时, 其内壁应齐平, 内壁错边量不宜超过管壁厚度的 10%,且应≤2 mm。 (2) 焊接时, 应尽量采用多层焊, 各焊层焊道的接头应尽量错开。焊道不宜太宽太厚, 以免增加坡口加工量, 焊道成形均匀、 美观。 (3) 点固焊时管内必须充氩, 以保证点固焊焊缝质量。 打底焊时,仰焊位置采用内填丝, 立焊、 平焊位置采用外填丝法进行焊接。 (4) 应在坡口内引弧, 禁止在非焊接部位引弧, 接弧处应保证焊透与熔合, 熄弧时应填满弧坑, 焊接即将结束时, 应减小氩气流量, 防止气压过大使焊缝产生凹陷。 (5) 焊丝不能与钨极接触或直接深入电弧的弧柱区, 防止破坏电弧的稳定和产生夹钨缺陷, 焊丝端部不得退出保护区, 防止焊丝氧化。


经过多年的不懈努力,俊邦金属材料(朔州市分公司)拥有了一支技术精湛、服务意识强、具有强烈敬业精神的员工队伍,可以为用户提供从 朔州桥梁护栏、山西朔州本地桥梁防撞立柱、山西朔州就近不锈钢复合管栏杆技术咨询、方案设计、生产制造、安装调试到售后服务一条龙的服务;可以根据用户的不同要求,量身设计 朔州就近不锈钢复合管护栏 、山西朔州就近桥梁防撞立柱在各个领域的整体解决方案;


因此, 要想很好地完成不锈钢复合管过渡层的焊接, 对于焊接材料的选取(根据舍弗勒相图)、 焊工的资质、 焊接坡口型式、 及焊接工艺参数都有特定的要求。 为了避免不锈钢层与基体界面处出现的合金元素的稀释、 碳元素的迁移等, 过渡层的焊接是保证复合管焊接质量的关键。 [8] 由于内衬不锈钢复合钢管生产工艺和技术的限制, 目前, 国产的复合管的基层和复合层还不能完全熔焊在一起, 因此在实际焊接中具有一定难度。 内衬不锈钢复合钢管的复合层和基层之间没有熔焊在一起, 所以在组对焊接前必须进行封焊, 根据不锈钢管的焊接特点, 在焊接过程中当热输入较大, 冷却较慢时, 易产生热裂纹、 变形等缺陷。 而 GTAW 焊的热输入较小, 且氩气流除可以保护高温金属外, 还具有一定的冷却作用, 能提高焊缝抗裂能力, 同时钨极电弧稳定, 即在很小的焊接电流下仍可稳定燃烧, 特别适用于薄壁管的焊接。 因此, 封焊层采用 GTAW 焊接。 钨极直径根据管壁厚选择, 管壁越厚所需焊接电流越大, 即钨极直径越大。 因衬管壁厚为 1.5~2mm (衬管厚度), 因此, 采用准 2.5 mm 的 WCe-20 钨极, 喷嘴直径为 10 mm。


